ÞÓã ÇáÈÑÇãÌ æÇáßÊÈ ÇáßåÑÈÇÆíÉ ÇáÈÑÇãÌ æÇáßÊÈ ÇáÊì ÊÎÏã ãÌÇá ÇáåäÏÓÉ ÇáßåÑÈÇÆíÉ
íãäÚ ÇÖÇÝÉ ÇáßÑÇß Çæ ÇáßíÌä Çæ ÇáÓíÑíá áÍÝÙ ÇáÍÞæÞ ÇáÎÇÕÉ ÈÇáÈÑÇãÌ


mhm220
:: ãåäÏÓ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2009
ÇáãÔÇÑßÇÊ: 1
äÔÇØ [ mhm220 ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 04-06-2019, 08:33 PM ÇáãÔÇÑßÉ 17   
ÇÝÊÑÇÖí


æíä ÇáßÊÇÈ

ÇÚáÇäÇÊ

messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 09-10-2020, 12:39 PM ÇáãÔÇÑßÉ 18   
ÇÝÊÑÇÖí Les procédés de soudage courants 141, 135, 131, 111


Les procédés de soudage courants 141, 135, 131, 111


Chapitres:

  • 10

  • 3
  • 13
    Partages

Le soudage et les procédés courants Sommaire de cours de présentation des procédés de soudures:
  • 1) Définition de la soudure
  • 2) Procédés courants de soudage
  • 3) Autres types de soudures
  • 4) Soudure à l’arc
  • 5) Soudure chalumeau
  • 6) Soudure TIG
  • 7) Soudure MIG-MAG
  • 8) Soudure par points
1) Définition de la soudure et du soudage

D’une manière générale, on parle souvent de soudure, mais comment doit-on définir ce terme. Soudure signifie de manière générale, l’action d’assembler des pièces mécaniques et métalliques, sous l’action d’une énergie calorifique générée par divers procédés mis en oeuvre (combustion de gaz, arc électriques, …) 2) Procédés courants de soudage

Parmi les procédés les plus courants, on rencontre: 3) Autres types de soudures

Voici parmi les procédés de soudage courants, en voici quelques autres, un peu moins utilisés (sauf peut être le soudage sous flux qui a une place non négligeable à l’heure actuelle dans l’industrie): Avec l’un de ces procédés, le soudeur pourra assembler deux pièces dont la matière est identique ou différente. Assemblages homogènes ou hétérogènes. 4) Soudure à l’arc (Voir le cours soudage à l’arc complet)


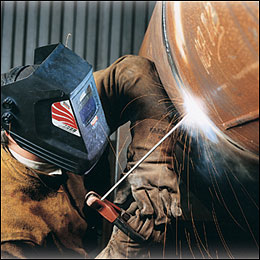
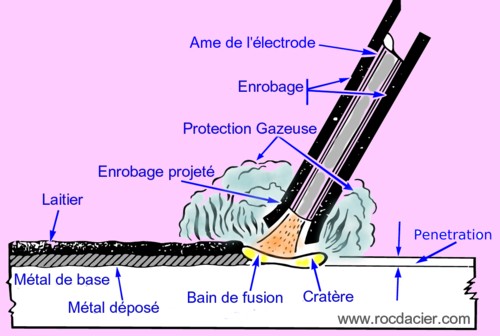
Soudure à l’arcLa soudure à l’arc (électrode enrobée) utilise des baguettes comme métal d’apport. La soudure à l’arc (électrode enrobée) consiste à fondre l’acier des pièces à souder et de les assembler grâce à un apport de métal (électrode). La fusion est obtenue par une température très élevée (plus ou moins 3200°C) qui est obtenue par arc électrique entre la pièce à souder et l’électrode. L’arc électrique est une sorte d'”éclair” de très forte puissance qui dégage à la fois une lumière, une énergie et une chaleur intense. L’électrode fond dans le bain de fusion formant ainsi la soudure, l’enrobage de l’électrode(laitier ) fond à la température de l’arc et protège la soudure contre l’oxydation.
Soudage à l’arc 5) Soudure au chalumeau (Voir le cours complet sur le chalumeau)

Le soudage chalumeau(oxyacétylènique) est un procédé d’assemblage thermique qui s’applique aux tôles et aux tubes de même matière dont l’épaisseur reste inférieure ou égale à 2 mm. La soudure se déroule de la manière suivante: Il y a le mélange deux gaz, l’oxygène et l’acétylène. Ensuite ce mélange est enflammé et il permet, après un réglage correct de souder. La soudure en elle même est obtenue après que le métal à souder soit porter à fusion. On apporte ensuite le métal d’apport nécessaire à une soudure de qualité.
Soudure au chalumeau
  • 1-Manomètre
  • 2-Bouteille d’oxygène
  • 3-Bouteille d’acètylène
  • 4-Chariot de transport
  • 5-Buses
  • 6-Chalumeau
  • 7-Raccord anti-retour
  • 8-Tuyau Acétylène de couleur rouge
  • 9-Tuyau Oxygène de couleur bleue
6) Soudure TIG (Voir le cours complet sur la soudure TIG)

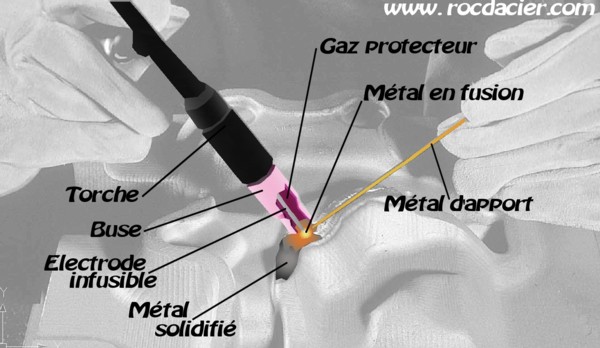
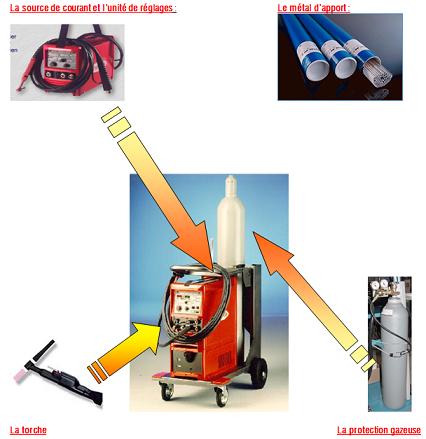
La soudure TIG comme la soudure MIG , est obtenue grace à l’arc électrique obtenu entre la pièce à souder et l’électrode infusible en tungstène. L’énergie obtenue permet d’amener le métal a la fusion et d’y apporter manuellement (pour les TIG manuels) un supplément appelé métal d’apport.
Torche Soudure TIG
Poste à souder TIG 7) Soudure MIG-MAG (Cours soudage MIG complet)


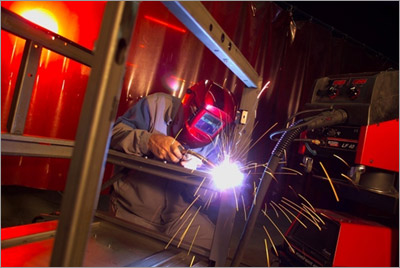
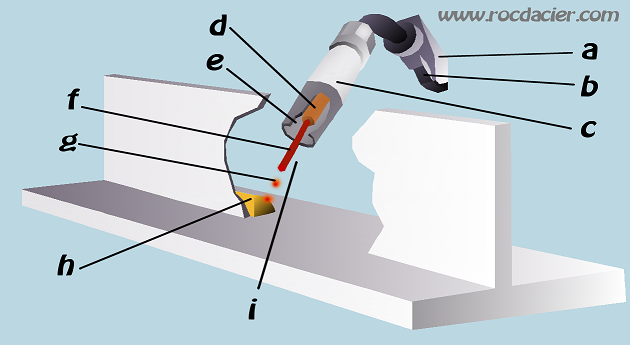
Soudure MIGLa soudure MIG est un procédé de soudage très utilisé de nos jours. Pour ce procédé, un arc électrique est obtenu entre la pièce à souder et le fil d’apport. Lorsque l’arc est obtenu, on fait dérouler (dévider) ce fil d’apport à vitesse régulière dans le bain de fusion généré par la puissante énergie de l’arc. On réalise un cordon de soudure par mélange du métal d’apport et du métal de base, en fusion pendant la fusion. Il est réalisé sous protection gazeuse.
Soudure MIG
  • a) Torche
  • b) Gachette
  • c) Buse
  • d) Tube contact
  • e) Gaz protecteur
  • f) Fil d’apport
  • g) Métal d’apport en fusion
  • h) Cordon de soudure
  • i) Athmosphère protectrice gazeuse
8) Soudure par points

Le soudage par points est un procédé de soudage par résistance. On superpose deux métaux a assembler et on les serre entre 2 électrodes. Une énergie calorifique est générée entre les électrodes, ce qui provoque la fusion des pièces sur la surface serrée. La soudure s’éxecute après serrage de ces électrodes pendant la fusion. Les pièces s’assemblent de cette façon. Un cours sur la soudure par point . (d’autres sont sur le site)
Procédé de soudage
Vitesse de soudage moyenne (en cm/min)
Gamme d’épaisseurs (en mm)
Avantages/inconvénients
MIG/MAG
45
A partir de 0,8 mm
Soudure de qualité, vitesse de soudage importante, aspect correct, ne peut s’utiliser facilement en extérieur, facile d’emploi
TIG
25
A partir de 0,05 mm
Soudure de très bonne qualité, vitesse de soudage faible, aspect très correct, ne peut s’utiliser facilement en extérieur, geste assez difficile à maitriser
ARC EE
15
A partir de 1,5 mm
Soudure bonne qualité, vitesse de soudage très faible, aspect moyen, peut s’utiliser facilement en extérieur, réglages simples, pas de gaz, poste peu cher.

Soudure par pointAller au sommaire des cours sur le soudage 9) Chaine Rocdacier Youtube


Livres sur le soudage


Tee-shirts soudeurs


Postes MMA (électrodes enrobées) (Marques fiables et industrielles)


Cagoules


https://www.rocdacier.com/procedes-de-soudage-courants/


ÇÚáÇäÇÊ ÇÖÇÝíÉ ( Þã ÈÊÓÌíá ÇáÏÎæá áÇÎÝÇÆåÇ )

messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 09-10-2020, 12:52 PM ÇáãÔÇÑßÉ 20   
ÇÝÊÑÇÖí Le soudage par résistance. Soudure par point, etc… Chapitres


Le soudage par résistance. Soudure par point, etc…
Chapitres:

  • 1
  • 1
    Partage

La fiche de révisions de notre étudiant à l’institut de soudure, j’ai nommé MichelIWS.
Cet article concerne le soudage par résistance (soudage par points…)
Sommaire:
  • 1) Intro
  • 2) Le procédé de soudage par résistance (présentation)
  • 3) Les avantages
  • 4) Les inconvénients
  • 5) Principaux défauts rencontrés
  • 6) Domaines d’applications
  • 7) Le principe du soudage par point
  • 8) La résistivité
  • 9) Dissipation thermique dans la pièce
  • 10) Matériel et accessoires
  • 11) Les machines de soudage par résistance
  • 12) Paramètres de soudage
  • 13) Relation entre les paramètres de soudage et les caractéristiques du noyau
  • 14) Domaine d’application du procédé et problèmes typiques
  • 15) La soudure par résistance par bossage 23
  • 16) La soudure par résistance en bout 25
  • 17) La soudure par étincelage 24
  • 18) Brasage par résistance
  • 19) Soudage à la molette, soudage au galet 22
  • 20) Contrôles des soudures par résistance
  • 21) Hygiène et sécurité
Enjoy 😉
Une nouvelle fiche de révisions de MichelIWS, qui concerne cette fois ci : Le procédé de soudage par résistance (PROCÉDÉ 21 à 29)
SOUDAGE PAR RÉSISTANCE
Appellation américaine : Resistance Welding
1) Intro

● Selon ISO 4063 (20 procédés):
Les plus usuels : par résistance par point, à la molette, par bossage, en bout par étincelage…
  • 21 Soudage par résistance par point
  • 22 Soudage à la molette, soudage au galet
  • 23 Soudage par bossage
  • 24 Soudage par étincelage
  • 25 Soudage en bout par résistance pure
  • 26 Soudage par résistance des Goujons
  • 27 Soudage par résistance à haute fréquence
  • 29 Autres procédés par résistance
C’est du soudage autogène par pression. Les pièces à soudées sont pressées l’une contre l’autre pendant qu’on leur « injecte » localement un courant entraînant une fusion.

Soudure par point 2) Le procédé de soudage par résistance (présentation)

Le soudage est réalisé par la combinaison d’une forte intensité électrique et d’une pression ponctuelle. Ce procédé ne nécessite pas d’apport extérieur (Soudage autogène). L’intensité électrique chauffe la matière jusqu’à la fusion. La pression maintient le contact entre l’électrode et l’assemblage. Pour souder, une pince plaque l’assemblage avec des embouts, ou des électrodes en cuivre, matière bonne conductrice de l’électricité et de la chaleur, ce qui permet de moins chauffer la zone de contact avec cette pince et d’en éviter la fusion, qui se trouve limitée à la zone de contact entre les deux feuilles à souder.
Cette technique est donc dépendante de la résistivité (résistance électrique) des matières, de l’épaisseur totale de l’assemblage et du diamètre des électrodes. Ce procédé est majoritairement utilisé dans l’assemblage de tôle d’acier de faible épaisseur (< 6 mm). Cette technique bénéficie d’un savoir faire très important et d’une productivité incomparable (dans le domaine d’application). Pour exemple,une caisse automobile est assemblée à plus de 80 % par des points soudés. (environ 5000 points de soudures pour une voiture)
Type de soudure Vitesse
d’avance en
cm/min &#201;paisseur mini particularité POINT
0.05 Par recouvrement, face d’aspect, pas de
déformation ETINCELAGE
0.2 Bout à bout, rapidité, onéreux MOLETTE Supérieur
à 3000 0.05 Bout à bout, rapidité, onéreux BOSSAGE
0.2 Bout à bout, rapidité, onéreux
3) Les avantages

  • Soudure “propre” et de très haute qualité (face d’aspect)
  • Pas de déformations des pièces soudées
  • Assure la continuité métallique et étanchéité
  • Rapide (5ms à 3 secondes), efficace, peu polluant
  • Autogène, ne nécessite pas de produits d’apports
4) Les inconvénients

  • Assemblage par recouvrement
  • &#201;paisseur limitée aux capacités machines
  • Cher, les applications sont limitées , en principe, un poste à souder ne peut réaliser qu’un seul type de soudage.
  • Difficulté de contrôle de qualité des points soudés

5) Principaux défauts rencontrés

  • Soudure “collée”
  • Projection de métal en fusion
  • Usure anormale des électrodes
6) Domaines d’applications

Automobile, &#201;lectronique, Industrie (radiateur, armoire, grille, etc.) et micro-soudage.

Soudure par résistance 7) Le principe du soudage par point

C’est du soudage par pression avec une transformation de l’énergie électrique en énergie calorifique (effet Joule). En effet le métal présente une résistance lorsqu’il est parcouru par un courantélectrique. (échauffement du cuivre par exemple lorsque la section du faisceau est trop fine …)
Il utilise comme source de chaleur les effets d’un courant électrique de fortes intensité (entre 1000 et 100 000 Ampères) et d’une tension comprise entre 1 et 30 Volts. L’énergie calorifique produite est proportionnelle à :
  • La somme des résistances traversées par le courant électrique
  • Le carré de l’intensité du courant qui traverse les résistances
  • Le temps de passage du courant électrique
Effet Joules et distribution des températures:
Deux pièces de nuances différentes de même taille en contact parcouru par un même courant électrique s’échaufferont différemment selon leur résistance propre. De plus le contact doit être vraiment intime sans quoi il y aurait apparition d’étincelles. La formule qui explique cette loi de joules est W=R x I2x t
  • W = quantité de chaleur engendrée par l’effet joules en joules
  • R = Résistance en Ohm
  • I = intensité en ampère
  • t = temps de passage en seconde
Résistance totale entre les électrodes = 2r1 + 2r2+ R3
Les paramètres à prendre en compte seront donc :
  • l’intensité
  • le temps de pression
  • le temps de passage du courant
  • l’effort de pression
  • Le séquençage si procédé automatisé (accostage soudage maintien…)
La continuité métallique est assurée par l’application simultanée du passage du courant électrique et par l’effort mécanique qui compresse les deux parties créant ainsi le forgeage. Cet effort est appliqué via les électrodes dont leur autre rôle est de véhiculer le courant électrique et d’évacuer la chaleur. On remarquera alors aussi l’indentation qui en résultera après soudure.
8) La résistivité


Résistivitér1 & r2 = résistance pure ou intrinsèque des pièces à souder
RC1, RC2, RC3 = résistance de contact
Le courant circulant entre les électrodes est freiné par une résistance R constituée de 5 résistances qui s’additionnent. Résistance : La résistance d’un conducteur, à température ambiante, est :
● proportionnelle à sa longueur
● inversement proportionnelle à sa section
● fonction du matériau constitutif de l’âme du conducteur
R (Ohm) = p (micro-Ohm/cm/cm2) x (L (cm) / S (mm2))
La résistivité (p) est l’opposition d’un matériau au passage du courant électrique. Les électrodes en cuivre présentent une résistivité faible (1,7 micro-ohm/cm/cm2 contre 10 pour une tôle Acierde 1mm). C’est une constante propre à chaque métal.
L c’est la longueur de la résistance dans ce cas c’est aussi l’épaisseur de la pièce.
S Section de la partie active de l’électrode
Définition de R dans = R I2 t
RC = Résistance de contact
r = Résistance intrinsèque
R = RC1 + RC2 + RC3 + r1 + r2
RC1 + RC2 + RC3 > r1 + r2
La résistance de contact entre les électrodes et la pièce à souder et surtout la résistance de contact entre les pièces à souder sont plus élevées que la résistance du métal au passage du courant. Pendant la création du bain de fusion nous aurons une diminution de la résistance
RC1 + RC2 + RC3 > r1 + r2
En modifiant la force de serrage, on fera varier la résistance de contact et par conséquent l’apport dechaleur.
Mais :
  • Trop de pression entraînera une baisse de la résistance donc un manque de fusion.
  • Pression trop faible entraînera des projections par création d’arc
Aparté et exemples :
W1 = RC1x I2x t
W2 = RC2xI2x t
W3 = RC3xI2x t
W4 = r1xI2x t
W5 = r2xI2x t
9) Dissipation thermique dans la pièce

W=W1+W2+W3+W4+W5

Dissipation thermiqueLe point de soudure ne se développera que si RC3 est plus grande que toutes les résistances.
Dans le cas ou une résistance serait plus élevée que RC3 la fusion commencerait au niveau de celle-ci et le point de soudure ne serait pas réalisé correctement.
Il faudra aussi prendre en compte que RC3 diminue systématiquement lors de la réalisation du point alors que les autres résistances de contact augmentent lors de leur échauffement et de leur dégradation lorsque les résistances de contact seront toutes égales il faudra remettre en état les électrodes. Nous savons aussi que les résistances de contact seront plus importantes que les résistances intrinsèques cela dépendra de la nature des matériaux (nuances, dureté, résistivité), état de surface (rugosité (RA), oxydes), de la température et surtout de l’effort appliqué par les électrodes
LA R&#201;SISTANCE DE CONTACT VARIE AVEC L’EFFORT
Pour que le noyau se crée il faudra donc apporter plus d’énergie que ce que la pièce n’en dissipe,la puissance fournie devra être supérieure à la puissance calorifique qui se dissipe .
RI
Plus l’effort sera important plus la résistance sera faible il faudra donc augmenter l’ampérage pour avoir la même puissance.
Pour un effort faible et une RC3 élevée l’ampérage pourra être moindre, néanmoins il faudra quel’effort soit suffisamment appliqué pour maintenir les pièces correctement en contact.
Au plus le contact entre électrodes pièces et pièces est intime au plus la résistance sera forte et le bain de fusion se formera d’autant plus rapidement.
La dispersion thermique autour de lingot fondu se fait de manière équiaxe, autour de celui-ci.
Donc, si le point est situé très près du bord des tôles, l’environnement du lingot atteint très rapidement la surchauffe entre celui-ci et le bord des tôles. Il peut alors se produire des ruptures du creuset dans cette zone, entraînant une indentation excessive des électrodes et des projections de métal en fusion àl’interface des deux tôles.
10) Matériel et accessoires

Les électrodes : elles sont soit droites, déportées, à double courbures, à rotule.
3 rôles :
  • &#201;lectrique (bonne conductivité)
  • Mécanique (permettre l’accostage, le maintien, le forgeage et supporter mécaniquement la montée en pression pour chaque point de soudure).
  • Thermique (permettre la dissipation thermique et limiter l’expansion du creuset plastique).
Le matériau de fabrication des électrodes doit être dur, avoir une conductivité thermique élevée, et une faible résistance électrique, des propriétés mécaniques afin d’éviter la fissuration sous l’effet du martelage. De plus le refroidissement de celles-ci est très important pour leur assurer une durée de vie optimale.
La composition de celles-ci sera avec une base cuivre plus ou moins alliée au chrome (faible teneur en Zirconium) ou à base cobalt . En effet le cuivre permet une forte dispersion thermique et un bon passage du courant, le chrome lui augmente la tenue mécanique de l’électrode lorsqu’elle chauffe. Pour des applications particulières les producteurs proposent des électrodes en cuivre électrolytique, en cuprotungstène fritté, en molybdène, en tungstène, ou encore, en graphite.
(cycle de soudage court pour éviter aux résistances de contact RC1 et RC2 de fondre)la plupart des électrodes sont à emmanchement conique, et doivent se démonter facilement pour être réagréées. (certaines sont massives d’autres possèdent des embouts démontables)
Leurs diamètres et formes sont diverses et variées, elles jouent un rôle important sur le volume du bain de fusion, il est calculé en fonction de l’épaisseur des pièces à souder ainsi que de la nuance de l’acier.
Il y a 2 calculs empiriques pour calculer le diamètre des faces actives des électrodes tronconique :
&#216; = 5 x ep ou &#216; = 2ep +3mm
Le facteur 5 peut passer de 6 ou 8 lorsque l’acier est de haute résistance. On utilise parfois aussi des formats de pointes d’électrode à face active sphérique . Cette pratique est particulièrement préconisée dans le soudage d’alliages légers ou pour le soudage des tôles d’acier de fortes épaisseurs. (les électrodes sont des pièces d’usure dont le coût est une partie importante du prix derevient d’un point de soudure)
Nature du travail à
effectuer Métaux Composition des
électrodes Soudage Aciers doux
Aciers Austénitiques
Aciers réfractaires
Aciers galvanisés Des laitons
Bronze
Nickel et alliages Alliages de cuivre
chrome Zirconium aluminium Acier aluminé Cuivre électrolytique Cuivre pur Cuivre faiblement
allié Pastille de molybdène Du cuivre Du laiton Pastilles de molybdène
coté cuivre
et grain Cu-Cr-Zr coté
laiton
Tantale Pastille de tungstène Des contact électriques Pastilles de
cuprotungstène Electrobrasage ou
chauffage De pièces en métaux divers Pastilles de graphite 11) Les machines de soudage par résistance

Elles doivent pouvoir effectuer les trois opérations suivantes
  • presser les pièces à souder l’une contre l’autre en appliquant la force voulu et les maintenir en place.
  • faire passer le courant de soudage nécessaire par les pièces à souder
  • contrôler le temps de soudage.
Les machines à souder sont relativement onéreuses et s’amortissent à long terme, elles assurent une productivité élevée, pouvant s’automatiser facilement (robotique, machines spécifiques).
Leurs tailles dépendent de la taille et de la géométrie des pièces à souder.
Le transformateur CA :
C’est la partie centrale de la machine à souder, il détermine la puissance et performances en matière d’épaisseur à souder.
La grande majorité des machines sont en courant alternatif, nécessairement monophasées, il faudra donc veiller à l’équilibrage du réseau qui lui, sera en triphasé (380V).
C’est un transformateur abaisseur de tension, en effet la tension au primaire sera de 380 V pour une tension au secondaire de 10 V.
Le transformateur CC :
Les générateurs de soudage en courant continu, équipés d’un redresseur sur le secondaire du transformateur sont plus onéreux mais insensibles aux chutes de tension, ils conviennent aussi pour une alimentation en 380V, ce qui permet d’équilibrer les charges sur l’alimentation secteur et d’augmenter la puissance utile. Il n’est pas rares de nos jours de fournir une alimentation continue via un onduleur moyenne fréquence (même principe que pour les onduleurs utilisés par le soudage à l’arc).
Le soudage par résistance utilise un onduleur moyenne ou haute fréquence (1 à 4Khz), ceci permet de réduire la taille du transformateur, permet un meilleur contrôle du processus de soudage grâce à un contrôle rapide du courant et réduit aussi l’usure de l’électrode.
Comme il n’y a pas de chute de tension directe avec un poste de soudage alimenté en courant continu , la puissance totale consommée s’en trouve réduite.
Le vérin de soudage :
L’effort de serrage des électrodes est obtenu par l’action d’un appareil qui produit un effort constant ou variable pendant le cycle de soudage. (mesuré par dynamomètre)
Via : – vérin pneumatique, hydraulique, électrique.
Via : – dispositif de serrage actionné par moteur électrique, la variation de l’intensité sur le moteur permet d’avoir une variation de couple, et donc de force de serrage, ainsi on peut varier et contrôler facilement l’effort de serrage et éventuellement piloter la machine à partir d’un ordinateur distant.
Force = Pression / Surface
L’interrupteur électronique :
Il pilote le passage du courant dans le transformateur via un thyristor. Celui-ci est isolant tant qu’on ne lui fournit pas d’impulsion électrique sur la gâchette.
Deux thyristors tête bêche permettent donc de faire une alternance entière, c’est pour cela que l’unité de temps dans la soudage par résistance par point est une période de courant alternatif ( 20 ms ).


messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 09-10-2020, 12:55 PM ÇáãÔÇÑßÉ 21   
ÇÝÊÑÇÖí Le séquenceur ou coffret de commande


Le séquenceur ou coffret de commande :
Il permet la gestion de :
  • l’accostage et son maintien
  • la durée du cycle de soudage, et des pulsations
  • l’intensité de soudage ou le % de puissance de la machine
  • la durée éventuelle de la force de forgeage
  • la durée et la puissance d’un cycle de préchauffe, recuit ou de revenu,
  • l’intervalle temps entre deux points.
  • L’upslope (montée progressive du courant)
  • Le downslope (descente progressive du courant)
Ceux-ci sont plus ou moins compliqués, soit à programme unique via la sélection faite par l’opérateur, soit comportent plusieurs programmes, et ils sont programmables par ordinateur pour un soudage auto-adaptatif. Les commandes sont identifiées par des boutons à pictogrammes normalisés.
Le circuit de refroidissement :
Celui-ci permet de refroidir les électrodes ainsi que la machine (thyristors et transformateur)
12) Paramètres de soudage

Les paramètres à prendre en compte seront donc :
  • l’intensité ou courant de soudage qui traverse la pièce à souder : étant donné que la quantité de chaleur dégagée est proportionnelle au carré de l’intensité, ce paramètre détermine la résistance et la qualité du soudage.
  • si trop élevée alors il y aura usure prématuré des électrodes et une soudure peu solide, une indentation trop importante, des projections, et de la déformation de lasoudure.
  • si trop faible cela donnera aussi une soudure fragile mais parce que le point sera trop petit
  • il se fait par le réglage de l’angle d’ouverture des thyristors plus l’impulsion électrique sera retardée moins les thyristors laisseront passer du courant grâce à cela l’intensité efficace ou l’énergie calorifique sera limité d’autant
  • le temps de pression ou temps de maintien : temps qui s’écoule entre l’interruption du passage du courant et le relâchement de l’effort de serrage, les pièces doivent être maintenues l’une contre l’autre jusqu’à solidification complète du bain de fusion.
  • il permet de contenir l’expansion du point de soudure, favorise son refroidissement et donc limite le soulèvement entre les 2 tôles.
  • le temps de passage du courant ou temps de soudage : temps pendant lequel le courant traverse la pièce à souder, il s’exprime en Cycle (cycle de courant alternatif)(un cycle = 50 Hz soit 0,2 seconde)
  • l’effort de pression : ou effort de serrage en kN ou bar
  • si trop faible La RC3 sera forte, projections, soudure peu solide
  • si trop élevée : usure prématurée des électrodes, indentation importante, et soudure de trop petite dimension.
  • le séquençage si procédé automatisé : (accostage soudage maintien, intervalle…)
  • accostage : temps nécessaire à l’établissement de la force de serrage, est fonction de l’épaisseur de l’acier à souder, qualité de l’ajustement, et de la forme de la mâchoire de l’électrode.
  • détermine les résistances de contact
  • la surface de l’électrode : &#216; = 5 x ep ou &#216; = 2ep +3mm
  • l’upslope : c’es t une montée progressive du courant.
  • il évite les projections de soudure et est utilisé pour le soudage par bossages sur fortes épaisseur et le soudage à la molette.
  • downslope : c’est une descente progressive du courant.
  • il évite un refroidissement trop brutal du point, est utilisé pour les alliages légers ou acier C > 0,2 % et peut éviter dans certains cas la trempe et le recuit.
  • les TTH : Trempe, recuit, revenu
  • la trempe est un temps froid (sans intensité) réalisé après la phase de soudage sans relaxation de l’effort. Elle augmente en principe la dureté et par suite la résistancede l’acier, mais diminue sa résilience (capacité à résister à la casse) et son allongement. L’acier devient plus dur mais en même temps plus fragile.
  • le revenu consiste à chauffer l’acier en dessous de la température du début de la transformation à l’échauffement. Le revenu est un état intermédiaire entre l’état trempé et recuit. La température de revenu devra être d’autant plus élevée que l’on voudra garder moins de dureté au profit de la résilience.
  • le recuit est employé à des destinations très différentes du revenu. Détruire la dureté de l’acier trempé, régénérer un métal cristallin, écroui ou surchauffé, homogénéiser des structures hétérogènes et stabiliser des tensions moléculaires. Il nécessite dans chaque cas des applications assez différentes de chauffage et de refroidissement. Le principe consiste à chauffer l’acier au dessus de la température d’austénitisation, opération au cours de laquelle l’acier est porté à une température supérieure à la limite de stabilité de la ferrite.
  • la pulsation : Elle est utilisée pour les fortes épaisseurs et permet d’améliorer la durée de vie des électrodes et d’obtenir une meilleure qualité de point soudé.
  • le forgeage : Le forgeage est utilisé en lieu et place du maintien, le but de son application est :
  • diminuer le volume de retassure
  • affiner le grain du métal
  • augmenter les caractéristiques mécaniques
  • limiter les défauts internes
13)et défauts d’étanchéité


messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 09-10-2020, 01:57 PM ÇáãÔÇÑßÉ 22   
ÇÝÊÑÇÖí


messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 16-10-2020, 02:37 PM ÇáãÔÇÑßÉ 23   
ÇÝÊÑÇÖí Le sommaire de ce cours de soudage est le suivant


Le sommaire de ce cours de soudage est le suivant:
  • I/ DEFINITION ET PRINCIPE
  • II/ DOMAINES D’UTILISATION
  • III/ SOUDAGE OA L’INSTALLATION
  • IV/ GENERALITES SUR LES CHALUMEAUX SOUDEURS
  • V/ CLASSIFICATION DES CHALUMEAUX
  • VI/ UTILISATION DU CHALUMEAU
  • VII/ FONCTIONNEMENT D’UN POSTE DE SOUDAGE OA et PROCEDURE D’ALLUMAGE DES CHALUMEAUX
  • VIII/ INCIDENTS DE FONCTIONNEMENT
Voici sa version qui complètera celle déja existante et donnera un choix plus grand à nos fidèles visiteurs:
I/ DEFINITION ET PRINCIPE

I-I) Définitions:

Le soudage oxyacétylénique (OA ou soudage chalumeau) est un procédé d’assemblage thermo-chimique permanent de deux pièces métalliques qui consiste à fondre leurs bords au moyen d’une flamme oxyacétylénique avec ou sans addition de métal d’apport (baguette) de même nature différente des pièces à assembler.
I-II)Principe


Le soudage oxyacétylènique est un procédé de soudage thermo-chimique qui utilise la combustion d’un mélange d’oxygène et d’acétylène à l’extrémité d’un chalumeau. La chaleur nécessaire à la fusion des bords à assembler est obtenue par l’énergie calorifique engendrée par la réaction d’oxydation d’un gaz combustible.


messaid saadane
:: ãæÞæÝ ::
ÊÇÑíÎ ÇáÊÓÌíá: Sep 2020
ÇáÏæáÉ: les Bermudes
ÇáãÔÇÑßÇÊ: 13
äÔÇØ [ messaid saadane ]
ÞæÉ ÇáÓãÚÉ:
ÞÏíã 16-10-2020, 02:39 PM ÇáãÔÇÑßÉ 24   
ÇÝÊÑÇÖí


II/ DOMAINES D’UTILISATION

La technique du soudage au chalumeau est mise en œuvre pour les assemblages de petites dimensions de matériaux ne présentant pas de problèmes thermiques et métallurgiques particuliers. Exemple : installations sanitaires et thermiques, ferronnerie, ….
La flamme oxyacétylénique est également utilisée en soudo-brasage et pour réaliser les opérations de chauffe (formage). Le procédé s’applique principalement aux tôles dont l’épaisseur est inférieure à 2 mm. Il est très utilisé en carrosserie.

Pression de stockage de l’oxygène (O : 196 bars, pression d’utilisation de l’oxygène (O) : 1 – 1,5 bars
Pression de stockage de l’acétylène(CH): 15 bars, pression d’utilisation de l’oxygène (CH) : 0,3 – 0,5 bars
Qu’est-ce-que l’oxygène ?
C’est un gaz comburant incolore, inodore et sans saveur. Il est obtenu par liquéfaction de l’air (20,9%) que l’on distille pour le séparer de l’Azote (78,1%). Il donne lieu à des combustions violentes, inflammation des matières en ignition et des graisses.

Sécurité autour de l’oxygène (O):
Il ne faut jamais suroxygéner l’atmosphère d’un lieu étroit (réservoir) pour éviter le feu aux vêtements notamment.

Qu’est-ce-que l’acétylène(CH)?
C’est un gaz combustible (carburant) incolore, d’odeur particlière provenant des impuretés (hydrogène). La flamme produite par l’acétylène a un pouvoir calorifique élevé. Elle est également réductrice.

Sécurité autour de l’acétylène(CH):
Ne jamais comprimer l’acétylène au-dessus de 1,5 kg/cm. Danger d’explosion

III/ SOUDAGE OA L’INSTALLATION

Selon l’importance de l’installation et la nécessité d’une mobilité, l’alimentation se fera à partir :
III-I) D’un poste fixe ou mobile

Equipé :
  • d’une bouteille d’oxygène
  • d’un générateur d’acétylène
  • d’un ensemble mano-détenteur permettant de connaître la pression intérieure de la bouteille et de réguler la pression. Installation la plus couramment utilisée chez les petits artisans et petites entreprises ou entreprises n’en ayant qu’une utilisation occasionnelle.
III-II) D’un poste mobile

Equipé :
  • d’une bouteille d’oxygène
  • d’un générateur d’acétylène
  • d’un ensemble mano-détenteur permettant de connaître la pression intérieure des bouteilles et de réguler la pression des gaz délivrés au chalumeau.


ÇáÓÇÚÉ ãÚÊãÏÉ ÈÊæÞíÊ ÌÑíäÊÔ +3 ÇáÓÇÚÉ ÇáÂä: 01:59 AM
ãæÞÚ ÇáÞÑíÉ ÇáÇáßÊÑæäíÉ ÛíÑ ãÓÄæá Úä Ãí ÇÊÝÇÞ ÊÌÇÑí Ãæ ÊÚÇæäí Èíä ÇáÃÚÖÇÁ
ÝÚáì ßá ÔÎÕ ÊÍãá ãÓÆæáíÉ äÝÓå ÅÊÌÇå ãÇíÞæã Èå ãä ÈíÚ æÔÑÇÁ æÅÊÝÇÞ æÃÚØÇÁ ãÚáæãÇÊ ãæÞÚå
ÇáÊÚáíÞÇÊ ÇáãäÔæÑÉ áÇ ÊÚÈÑ Úä ÑÃí ãæÞÚ ÇáÞÑíÉ ÇáÇáßÊÑæäíÉ æáÇíÊÍãá ÇáãæÞÚ Ãí ãÓÄæáíÉ ÞÇäæäíÉ ÍíÇá Ðáß (æíÊÍãá ßÇÊÈåÇ ãÓÄæáíÉ ÇáäÔÑ)