قسم البرامج والكتب الكهربائية البرامج والكتب التى تخدم مجال الهندسة الكهربائية
يمنع اضافة الكراك او الكيجن او السيريل لحفظ الحقوق الخاصة بالبرامج


messaid saadane
:: موقوف ::
تاريخ التسجيل: Sep 2020
الدولة: les Bermudes
المشاركات: 13
نشاط [ messaid saadane ]
قوة السمعة:
قديم 16-10-2020, 02:40 PM المشاركة 25   
افتراضي


IV/ GENERALITES SUR LES CHALUMEAUX SOUDEURS

Appareils mélangeant l’acétylène et l’oxygène pour fournir une flamme soudante stable et régulière. Modification du débit par changement de la buse, réglage des gaz par les robinets.
Il y a deux types de chalumeaux :

  • les chalumeaux à haute pression
  • les chalumeaux basse pression
IV-I) Les chalumeaux à haute pression

Les chalumeaux à haute pression fonctionnent en employant une pression égale d’acétylène et d’oxygène (0,2 à 0,7 bar).
Principe de fonctionnement du chalumeau a haute pression:
Sous une pression égale, les gaz convergent vers un orifice qui accélère l’écoulement et leur réunion dans la chambre de mélange

IV-II) Chalumeaux basse pression

Ils sont utilisés avec générateur d’acétylène basse pression. Les chalumeaux basse pression fonctionnent en employant une pression d’acétylène de 0,01 à 0,1 bar et une pression d’oxygène de 1 à 3 bars.
Principe de fonctionnement du chalumeau a basse pression:
Sous des pressions différentes, les gaz convergent vers l’extrémité de l’injecteur, le jet central d’oxygène à haute pression entraîne l’acétylène à basse pression et accélère le débit.

V/ CLASSIFICATION DES CHALUMEAUX :

Les chalumeaux sont classés d’après leurs différentes possibilités débit.
Les buses sont repérées par un nombre indiquant la consommation d’acétylène en litres pendant une heure (l/h)

  • chalumeau N° 00 par buses de : 10 – 16 – 25- 40 l/h
  • chalumeau N° 0 pour buses de : 50-70-100-140-200l/h
  • chalumeau N° 1 pour buses de : 250-315-400-500-630-800-1000 l/h
  • chalumeau N° 2 pour buses de : 1250-1600-2000-2500-3150-4000-5000 l/h

اعلانات

messaid saadane
:: موقوف ::
تاريخ التسجيل: Sep 2020
الدولة: les Bermudes
المشاركات: 13
نشاط [ messaid saadane ]
قوة السمعة:
قديم 16-10-2020, 02:41 PM المشاركة 26   
افتراضي


VI/ UTILISATION DU CHALUMEAU

Le choix d’un chalumeau est conditionné par:
  • Le genre du poste de soudage (haute ou basse pression)
  • l’épaisseur du métal à souder
  • la nature du métal à souder
  • le genre de joint
  • la position de soudage
CONDITIONS D’UTILISATION: DEBIT DES BUSES : suivant l’épaisseur à souder, le genre de joint, la position de l’assemblage
REGLAGE DU CHALUMEAU : pour l’allumage doser les gaz, ouvrir l’acétylène et légèrement l’oxygène pour éviter les flammèches
VII/ FONCTIONNEMENT D’UN POSTE DE SOUDAGE OA et PROCEDURE D’ALLUMAGE DES CHALUMEAUX

Le poste de soudage OA peut être alimenté par une centrale d’O et CH ou par deux bouteilles, une de O et une de CH.
*Pour un poste individuel
  • Ouvrir les robinets des bouteilles après avoir vérifié que les vis de détente du manodétendeur ont été desserrées.
  • Vérifier la pression des gaz dans les bouteilles (ne jamais vider les bouteilles pour éviter l’entraînement de l’acétone contenue dans les bouteilles de C2H2.
  • Régler les manodétendeurs aux pressions d’utilisation
  • Choisir la buse en fonction de l’épaisseur et la nature du métal à souder
  • Allumer le chalumeau
*RECONNAISSANCE DES GAZ PAR LA COULEUR DES OGIVES Les têtes des bouteilles de gaz possèdent une couleur qui est propre à leur composition gazeuse:
  • Oxygène = blanc
  • Hydrogène = rouge
  • Air comprimé= noir bandes blanches
  • Azote = noir
  • Acétylène = marron clair
  • Hélium = brun
  • Argon = jaune
Les manodétendeurs permettent de connaître la capacité de la bouteille et le débit d’utilisation
VIII/ INCIDENTS DE FONCTIONNEMENT

Les incidents sont mis en relief par les différents claquements du chalumeau.
Voici quelques incidents, avec les causes et les solutions:
  • Cas n°1: Le chalumeau délivre un claquement, mais sa marche n’est pas interrompue. La buse est partiellement obstruée, il faut donc démonter, nettoyer et déboucher la buse.
  • Cas n°2: Le chalumeau délivre un claquement avec des intervalles plus ou moins longs. La pression d’oxygène est trop basse, il faut bien sur augmenter la pression de l’oxygène.
  • Cas n°3: Le chalumeau délivre un claquement avec cadence rapide. Il y a un réchauffement excessif de la buse qui nécessite un refroidissement du chalumeau.
  • Cas n°4: Le chalumeau s’éteint et siffle. Il y a combustion à l’intérieur du chalumeau. Le chalumeau doit être fermé et refroidit.
  • Cas n°5: La buse est obstruée partiellement. Ce sont des particules d’oxyde métalliques qui restent collées à la buse. La buse nécessite un nettoyage.
*TUYAUX : Ils sont en caoutchoucs armés (entoilés). Ils existent en 2 dimensions normalisées : 6/11 et 9/16.
Des codes de couleurs sont appliqués aux tuyaux des chalumeaux : Le rouge est utilisé pour l’acétylène et le bleu pour l’oxygène.
Les tuyaux sont raccordés avec colliers de serrage sur les manodétendeurs et les chalumeaux. Le raboutage de 2 tuyaux se fait au moyen de raccords rapides.

Cet article se verra embelli par des images prochainement.

اعلانات اضافية ( قم بتسجيل الدخول لاخفائها )

messaid saadane
:: موقوف ::
تاريخ التسجيل: Sep 2020
الدولة: les Bermudes
المشاركات: 13
نشاط [ messaid saadane ]
قوة السمعة:
قديم 16-10-2020, 02:56 PM المشاركة 27   
افتراضي La fissuration à la solidification (fissuration à chaud) selon NF EN 1011-2


La fissuration à chaud


Chapitres:

  • 44
  • 44
    Partages

1) La fissuration à chaud

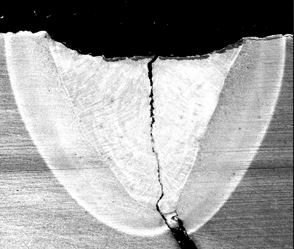
La fissuration à chaud se forme à très haute température lors du refroidissement du bain de fusion.
La solidification de la soudure se fait par la formation de cristaux portant de la zône de liaison vers le centre et la surface de la soudure.
Durant cette solidification il y a des contractions importantes (dues au retrait) qui tendent à séparer les cristaux. Le phénomène plus important dans le cas ou la soudure n’est pas suffisamment lisse. Lorsque elle forme des “vagues”.
La fissure à chaud est interdentritique et elle est le plus souvent dans l’axe du cordon de soudure.


Fissure longitudinale 2) Qu’est-ce qui provoque la fissuration à chaud?

Ce type de défaut peut être du à la composition chimique du bain, à la forme du cordon ou aux contraintes pendant la solidification du cordon.
2-1) Les origines dues à la composition chimique

  • Les matériaux à fort taux de carbone.
  • La présence de soufre accentue le phénomène (sulfure de fer)
  • La présence de manganèse est positive car elle empêche d’avoir des sulfures de fer (dues au soufre)
On peut utiliser une formule pour calculer le coefficient de fissuration UCS.
Cette formule met en balance les éléments accentuant la fissuration et ceux la limitant.
La formule est UCS= 230xC + 190xS + 75xP + 45xNb – 12.3xSi – 5.4xMn – 1 (on prends C=0,08 si C0.08)
Si UCS est supérieur à 25, il y a risque de fissuration à chaud.
2-2) La forme du cordon

Il est indispensable de maintenir un rapport de largeur du cordon sur sa hauteur supérieur ou égal à 0.7. Les préparations de bords étroits sont donc à éviter.
Il est aussi préférable d’avoir un cordon convexe plutôt qu’un cordon concave.
Cordon trop concave Une avance trop rapide qui provoque de grandes vagues allongées accentue la possibilité d’apparition de fissures pendant la solidification du cordon.
Les passes de pénétrations, trop longues et trop concaves sont à éviter. Ces passes et le pointage sont parfois à l’origine de la fissuration à chaud.
2-3) Les contraintes

Les contraintes principales sont liées à la contraction, au retrait pendant la solidification.
Les tôles épaisses sont plus sujettes à ce défaut.
Une pièce dont la limite d’élasticité est élevée favorise les contraintes et donc ces fissures.
Le bridage par maintien ou imposé par la géométrie de l’assemblage. La trop grande rigidité des assemblage peuvent provoquer ce type de défaut.
3) Comment éviter la fissuration à chaud? Récapitulatif.

  • Contrôler la composition chimique du bain
  • Minimiser UCS
  • Diminuer le taux de dilution
  • Diminuer le taux de C et de S
  • Apporter un complément de Mn et Si par les produits d’apport
  • Minimiser au maximum Cu
  • Respecter une géométrie de joint L/ep>=0.7
  • Eviter de trop brider
  • Un préchauffage sur une grande surface peut être favorable


الساعة معتمدة بتوقيت جرينتش +3 الساعة الآن: 01:59 AM
موقع القرية الالكترونية غير مسؤول عن أي اتفاق تجاري أو تعاوني بين الأعضاء
فعلى كل شخص تحمل مسئولية نفسه إتجاه مايقوم به من بيع وشراء وإتفاق وأعطاء معلومات موقعه
التعليقات المنشورة لا تعبر عن رأي موقع القرية الالكترونية ولايتحمل الموقع أي مسؤولية قانونية حيال ذلك (ويتحمل كاتبها مسؤولية النشر)